Существует три метода струйной абразивной очистки – пескоструйный, дробеструйный и дробемётный. Их часто считают взаимозаменяемыми. Это ошибка, которая обходится дорого: перерасходом абразива, простоями оборудования и, что хуже всего, несоответствием степени очистки требованиям стандарта.
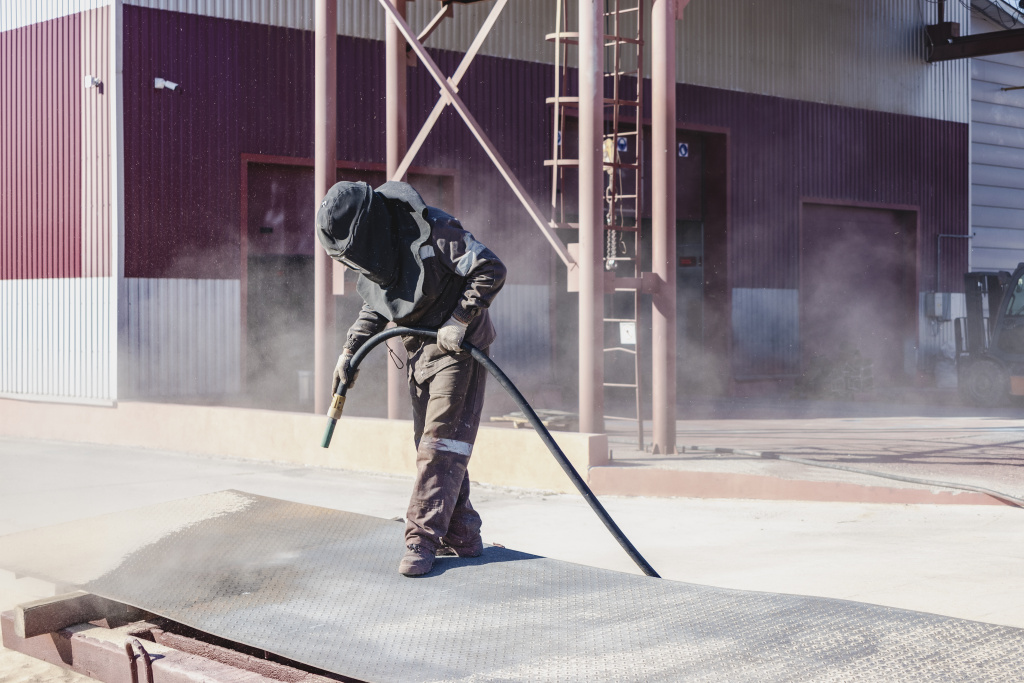
Ключевой критерий выбора – не геометрия сама по себе, а сочетание четырёх факторов: серийность производства (единичное, мелкосерийное или массовое), максимальные габариты и вес изделия, форма изделия (плоское, круглое, сложное, с внутренними полостями) и требуемая производительность в квадратных метрах в час. Разберём, чем отличаются технологии и какое оборудование под них существует.
1. Пескоструйная обработка
Исторически первый и самый простой метод. Абразив разгоняется сжатым воздухом от компрессора и через сопло направляется на деталь. Ударная волна скалывает ржавчину, окалину, старую краску и одновременно создаёт шероховатость. Песок – не единственный абразив. В пескоструйном оборудовании также используют:
- купершлак;
- гранатовый песок;
- электрокорунд и корунд;
Выбор абразива определяется задачей, требованиями к чистоте поверхности и бюджетом. Если говорить о самом оборудовании, то оно делится на два больших класса.
Первый класс – напорные аппараты. Они подают абразив под давлением, что даёт высокую производительность. Это самый универсальный вариант, поскольку обрабатывать можно практически что угодно, от кузовов автомобилей до крупногабаритных металлоконструкций. Ниша этого метода – ремонтные и единичные работы, обработка сложных поверхностей с труднодоступными полостями, крупногабаритные конструкции, где низкая стоимость оборудования перевешивает эксплуатационные издержки.
Открытая пескоструйная обработка требует эффективной вентиляции и средств индивидуальной защиты персонала. Для крупносерийного производства без СИЗ она неприемлема.
Второй класс – камеры. Они работают в замкнутом объёме, собирая и возвращая абразив в цикл. По степени автоматизации и типу загрузки они бывают:
- ручными – оператор работает через перчаточные отверстия и сам перемещает сопло, что гибко, но малопроизводительно;
- автоматическими с поворотным столом для круглых и цилиндрических изделий;
- автоматическими конвейерного типа для плоских и относительно плоских изделий;
- автоматическими с ленточным барабаном или корзиной для мелких изделий (крепежа, метизов, мелких отливок и штамповки).
В последнем случае детали загружаются в барабан или корзину и перемешиваются в процессе обработки, что обеспечивает очистку со всех сторон без ручного труда оператора.
Замкнутая циркуляция абразива реализуема только в камерном исполнении. Для крупногабаритных конструкций на выезде, например, корпусов судов, замкнутый контур технически невозможен – зона обработки открыта.
2. Дробеструйная обработка
Метод основан на том же напорном принципе, что и пневматический пескоструй. Только в качестве абразива используется стальная или чугунная дробь. Конструкция сопла рассчитана на работу с мелкой фракцией примерно от 0,3 до 0,7 мм. Кстати, дробь даёт упрочнение поверхностного слоя металла.
Поскольку дробеструйное оборудование – это не отдельный класс, то здесь встречаются те же:
- напорные аппараты;
- камеры (ручные, с поворотным столом, конвейерные, с барабаном или корзиной);
- автоматические камеры, только с возможностью работать на мелкой дроби.
То есть, один и тот же аппарат может быть и пескоструйным, и дробеструйным – всё определяется конструкцией сопла и типом абразива.
Степень автоматизации и производительность зависят от конкретной установки так же, как у пескоструйной. Ниша определяется задачей, а не технологией: там, где нужна мелкая дробь абразива — для упрочнения поверхностного слоя, обработки сложных профилей и внутренних полостей, единичного и мелкосерийного производства, подготовки ответственных поверхностей под окраску.
Про циркуляцию абразива
И песок, и дробь после обработки собираются, очищаются и возвращаются в рабочий цикл. При этом в процессе работы абразив постепенно изнашивается и меняет свою фракцию.
Кварцевый песок при ударах разрушается быстрее, образуя мелкие частицы и пыль. Дробь также постепенно изнашивается, дробится и переходит в более мелкую фракцию.
Поэтому часть абразива со временем выводится из цикла, а рабочая фракция поддерживается за счёт периодического пополнения. «Непрерывный процесс» означает постоянную циркуляцию абразива в установке, а не его использование без замены.
Про ограничения
Ограничения определяются типом оборудования. У напорного аппарата габариты изделия практически не ограничены, в то время как у камеры они ограничены размерами самой камеры.
3. Дробемётная обработка
Принципиально другой способ разгона дроби. Здесь используется не сжатый воздух, а вращающиеся турбины (метательные колёса), которые разгоняют частицы центробежной силой. Компрессор не нужен. Дробь используется более крупная, чем в дробеструе. Это полностью механизированный процесс, рассчитанный на серийную обработку в закрытой камере. За счёт высокой кинетической энергии удара происходит не только очистка, но и упрочнение поверхностного слоя изделия. При использовании дробеметных установок обеспечивается равномерная обработка всей поверхности за один проход.
Энергоэффективность и производительность несопоставимы с пневматическими методами. Расход электроэнергии на килограмм абразива в разы ниже, а производительность выше.
Ниша этого метода – серийные детали умеренных габаритов с простой геометрией: отливки, поковки, трубы, элементы проката, метизы, там, где нужны высокая производительность и стабильная равномерность очистки.
Про ограничения
Камера имеет жёсткие ограничения по габаритам и массе изделий. Полости и скрытые места заготовок обработать почти невозможно, поскольку дробь не достигает поверхности под нужным углом. А так как ручной труд исключён, то и гибкости нет.
Сравнение технологий
|
Характеристика |
Пескоструйная |
Дробеструйная |
Дробемётная |
|
Абразив |
Песок, купершлак, электрокорунд, корунд, шлак |
Металлическая дробь 0,3–0,7 мм |
Металлическая дробь, крупная фракция |
|
Способ разгона |
Сжатый воздух (компрессор) |
Сжатый воздух (компрессор) |
Центробежная турбина |
|
Типы оборудования |
Напорные аппараты; камеры ручные, с поворотным столом, конвейерные, с ленточным барабаном или корзиной |
Те же напорные аппараты и камеры, но рассчитанные на мелкую дробь |
Только камеры |
|
Упрочнение металла |
Нет |
Да |
Да |
|
Мобильность |
Высокая |
Высокая / средняя (зависит от типа установки) |
Низкая (только цех/камера) |
|
Производительность |
От низкой до высокой (зависит от типа установки) |
От низкой до высокой (зависит от типа установки) |
Очень высокая |
|
Ограничения по габаритам |
Определяются типом установки |
Определяются типом установки |
Жёсткие, по размеру камеры |
|
Степень очистки по ГОСТ Р ИСО 8501-1-2014 |
Sa 1 – Sa 2 (при подборе режима – выше) |
Sa 2½ – Sa 3 |
Sa 2½ – Sa 3 |
Как выбрать
Решение определяется четырьмя факторами: серийностью, габаритами и весом изделия, формой и требуемой производительностью.
Для единичных и ремонтных работ при ограниченном бюджете подходит пескоструйный напорный аппарат. Он универсален, мобилен, обрабатывает практически любые габариты, но обязательно требует вентиляции и средств защиты персонала.
Для крупногабаритных конструкций сложной формы, внутренних полостей, единичном и мелкосерийном производстве подходит дробеструйная обработка (дробемёт такие детали обработать неспособен, а пескоструй проигрывает по пылеобразованию и требованиям безопасности).
Серийные детали умеренных габаритов с простой геометрией при высоких требованиях к равномерности и производительности лучше обрабатывать дробемётом. Капитальные затраты окупаются за счёт энергоэффективности и отсутствия ручного труда.
Мелкие серийные изделия (крепёж, метизы, мелкая штамповка) хорошо очищать в автоматической камере с ленточным барабаном или корзиной. Она выступает как альтернатива дробемёту при меньших габаритах партии, обеспечивая очистку со всех сторон без ручного труда.
Ответственные лакокрасочные покрытия и металлизация требуют ориентации на степень очистки. Дробеструй и дробемёт стабильно дают чистоту Sa 2½ – Sa 3, хотя и пескоструй тоже может выйти на Sa 2½ при правильном подборе абразива и режима, но в промышленных объёмах это труднее обеспечить.
Заключение
«Лучшего» метода не существует – каждый занимает свою производственную нишу, а выбор определяется размером, типом и весом изделия, а также задачей очистки. Дробемёт оптимален для серийных деталей умеренных габаритов с простой геометрией, где нужны высокая производительность и равномерность очистки за один проход. Дробеструй применяется там, где нужна мелкая дробь как абразив: для упрочнения поверхностного слоя, обработки сложных профилей и внутренних полостей. Пескоструй сохраняет позиции в ремонтных и единичных работах, а также там, где нужна максимальная гибкость по габаритам и минимальная стоимость оборудования.
При этом степень автоматизации зависит не от метода, а от типа установки: и пескоструйные, и дробеструйные камеры бывают ручными, с поворотным столом, конвейерного типа, с ленточным барабаном или корзиной. Дробемётное оборудование автоматизировано по определению, но это не даёт ему монополии на серийное производство.
Практический алгоритм выбора такой: сначала оцените серийность, максимальные габариты, вес и форму изделия, затем – требуемую степень очистки по стандарту. И только после этого сопоставляйте производительность и бюджет. Поскольку факторов много, и они взаимосвязаны, лучше всего обратиться за помощью в подборе к специалисту – он поможет избежать ошибки, которая обойдётся дороже, чем разница в стоимости установок.
Если вам необходимо подобрать оборудование для очистки поверхностей, обратитесь к нашим специалистам за консультацией. Мы уточним особенности вашей задачи, тип и размеры изделий, требуемую производительность и качество обработки, после чего предложим решение, подходящее именно под ваши условия производства. Пришлите нам параметры задачи и мы подготовим рекомендации по оборудованию и комплектации.